Artykuł sponsorowany
Dlaczego kompensacja sprężynowania decyduje o powtarzalności giętych detali w produkcji seryjnej
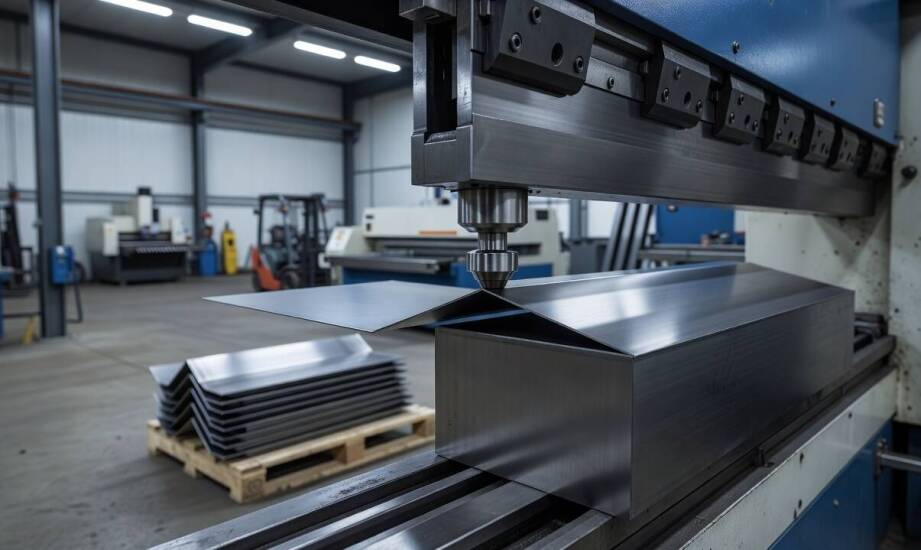
W produkcji seryjnej elementów metalowych utrzymanie powtarzalności wymiarów stanowi jedno z największych wyzwań technologicznych. Kiedy na prasę krawędziową trafia kolejna partia materiału, operatorzy często zauważają minimalne odchylenia kształtu w stosunku do wzorca. Ten sam detal po kolejnych operacjach zaczyna uciekać z zadanego kąta, mimo zachowania identycznych parametrów pracy maszyny. Zjawisko to potrafi zdestabilizować cały proces produkcyjny, zwłaszcza gdy precyzja pojedynczego elementu decyduje o bezproblemowym montażu większych podzespołów. Niekontrolowane zmiany geometrii prowadzą do odrzucania całych partii i generują wymierne straty materiałowe. Zrozumienie mechanizmów fizycznych stojących za powrotem blachy do pierwotnego kształtu pozwala skutecznie wyeliminować ten błąd już na etapie programowania sprzętu.
Czym jest sprężynowanie blachy i jak CNC je kompensuje?
Sprężynowanie blachy to częściowy powrót materiału do pierwotnego kształtu po zwolnieniu nacisku stempla prasy krawędziowej. Proces ten wynika bezpośrednio z natury odkształceń mechanicznych zachodzących w strukturze metalu. Podczas zaginania warstwa zewnętrzna arkusza ulega intensywnemu rozciąganiu, natomiast warstwa wewnętrzna przylegająca do narzędzia jest poddawana silnemu ściskaniu. Pomiędzy nimi znajduje się tak zwana oś obojętna, która teoretycznie nie zmienia swojej początkowej długości. Po podniesieniu narzędzia roboczego zmagazynowane siły sprężyste natychmiast próbują przywrócić pierwotną płaskość elementu. Powoduje to otwarcie się kąta gięcia względem wartości wymuszonej przez stalową matrycę.
W nowoczesnych zakładach przemysłowych wyzwaniu temu stawia się czoła za pomocą zintegrowanych systemów cyfrowych. Zaawansowane sterowniki CNC korygują parametr głębokości zginania jeszcze przed właściwym odciążeniem gotowego detalu. Maszyna wykonuje precyzyjne nadgięcie o wartość odpowiadającą przewidywanej skali odkształcenia powrotnego. System automatycznie oblicza niezbędną trajektorię stempla na podstawie wprowadzonych danych o specyfice obrabianej blachy. W efekcie po zwolnieniu nacisku element powraca dokładnie do zadanego wymiaru docelowego. Gwarantuje to utrzymanie rygorystycznych tolerancji nawet przy zamówieniach liczących dziesiątki tysięcy sztuk.
Od czego zależy wielkość korekty kąta w procesie gięcia?
Wielkość odkształcenia powrotnego nigdy nie jest wartością stałą i zależy od trzech fundamentalnych czynników. Pierwszym z nich pozostaje granica plastyczności obrabianego stopu. Wyższa granica plastyczności bezpośrednio zwiększa zjawisko sprężynowania, ponieważ materiał stawia znacznie większy opór podczas trwałego formowania. Drugi kluczowy parametr stanowi grubość samego arkusza. Cieńsze blachy wykazują zauważalnie większą tendencję do powrotu sprężystego niż grube profile konstrukcyjne. Trzecim elementem determinującym przebieg procesu jest stosunek wewnętrznego promienia gięcia do grubości materiału. Im większy promień w stosunku do grubości, tym silniej ujawnia się sprężysty powrót detalu po obróbce.
W praktyce inżynieryjnej odchylenia te przyjmują konkretne wartości dla poszczególnych rodzajów metali. Typowa stal węglowa odkształca się po zagięciu zazwyczaj w przedziale od 1 do 3 stopni. Konstrukcje aluminiowe bazujące na popularnym stopie 5052 sprężynują w zakresie od 2 do 5 stopni. Z kolei stal nierdzewna wymaga regularnych korekt rzędu 3–5 stopni z uwagi na swoją wysoką odporność mechaniczną. Każda nowa dostawa surowca z huty może nieznacznie różnić się właściwościami, co wymusza przeprowadzenie początkowych prób technologicznych na pierwszych detalach z serii.
Wielkopolski rynek przemysłowy stawia na sprawdzonych podwykonawców, którzy potrafią kontrolować te technologiczne zależności. Dla przedsiębiorstw zlecających gięcie blach Poznań oraz okoliczne miejscowości stanowią niezawodną bazę kooperacyjną. Działająca w tym regionie firma Para Waldemar Dobek opiera swoje procesy produkcyjne na zaawansowanych algorytmach maszyn sterowanych numerycznie. Właściwa kalibracja pras pozwala dostosować siłę nacisku do konkretnego promienia oraz specyfiki dostarczonej partii stopu. Odpowiednie zaprogramowanie sprzętu zabezpiecza poprawność wymiarów w całym cyklu realizacji zamówienia.
Wieloetapowe detale szybko kumulują mikroskopijne odchyłki, jeśli pierwsze ustawienie maszyny nie uwzględnia fizycznej charakterystyki zaplanowanej partii. Każde kolejne gięcie na pojedynczym elemencie wprowadza dodatkowy błąd kątowy, który przenosi się na ostateczną bryłę. Skomplikowane obudowy zaginane w wielu płaszczyznach mogą całkowicie utracić użyteczność, jeżeli wartości kompensacyjne zostaną błędnie oszacowane na samym początku procesu obróbczego.
W masowej obróbce metali o rynkowym sukcesie decyduje nie precyzja pierwszej sztuki opuszczającej prasę, lecz bezwzględne utrzymanie tego samego wyniku aż do ostatniego egzemplarza. Stabilność wymiarowa stanowi ostateczny sprawdzian jakości parku maszynowego. Tylko poprzez systematyczne uwzględnianie odkształceń sprężystych na poziomie sterowania CNC kolejne elementy zachowują identyczną geometrię. Świadome zarządzanie siłami kształtującymi metal pozwala ostatecznie wyeliminować braki i na czas dostarczyć zamawiającemu komponenty gotowe do natychmiastowego montażu.
Kategorie artykułów
Polecane artykuły

Innowacyjne zastosowania betonowych kręgów w projektach infrastrukturalnych
Betonowe kręgi zyskują na znaczeniu w nowoczesnym budownictwie, stając się nieodłącznym elementem wielu projektów infrastrukturalnych. Ich rosnąca popularność wynika z wszechstronności oraz innowacyjnych zastosowań w różnych dziedzinach budownictwa. Współczesne technologie pozwalają na efektywne wyk

Wybór odpowiednich narzędzi do prac elektrycznych – przewodnik dla amatorów
Wybór odpowiednich narzędzi do prac elektrycznych jest istotny dla bezpieczeństwa i efektywności pracy. Niewłaściwe sprzęty mogą prowadzić do niebezpiecznych sytuacji, takich jak porażenie prądem czy pożar. Dlatego warto zwrócić uwagę na jakość oraz przeznaczenie tych narzędzi. Przy zakupie warto ki